
Publikaasjedatum: 14 augustus 2026
Auteur: Hu Yanwei, technyske ekspert yn Cymber Metal
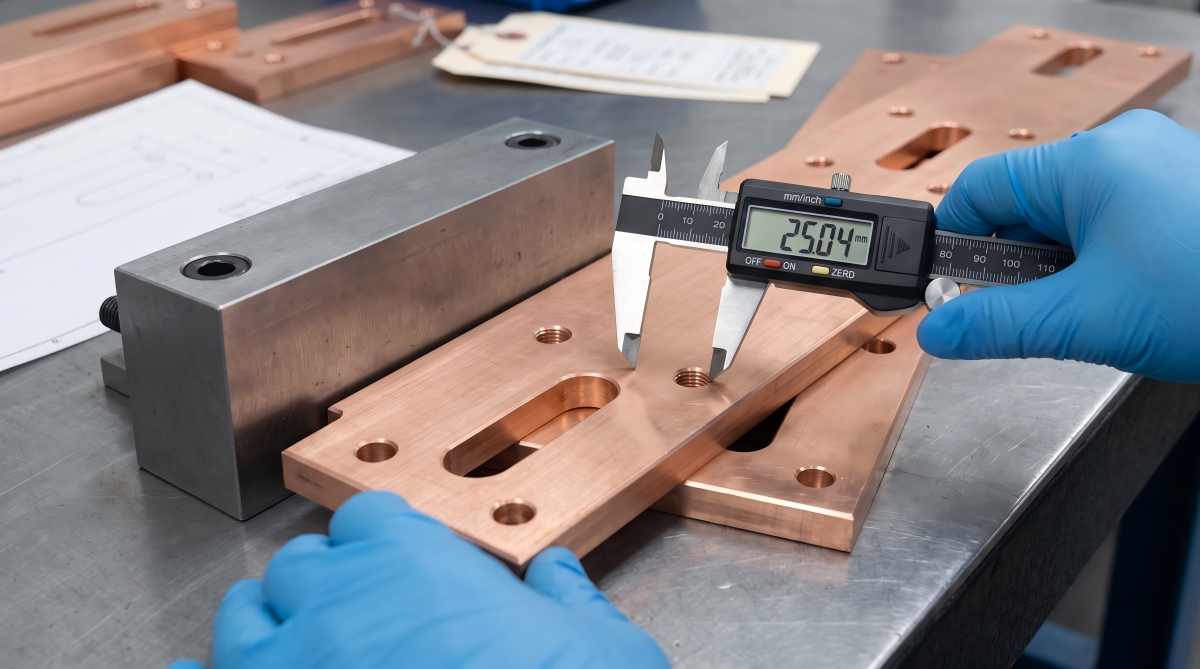
In koperen busstôkplaat kin oankomme mei de juste kwaliteit en geleidingsrapport en dochs in gearstallingsline stopje.
De gewoane falen is pynlik gewoan: elke gatdiameter komt troch de ynspeksje, mar it patroan waard metten fan in net-bewurke râne, it platearjen fermindere de romte, of de plaat waard flak klemd tidens de ynspeksje en sprong werom nei frijlitting. It ynkeapteam besparre op 'e offerte. De produksje betelle foar it mei de hân romjen, ôfwiisde behuizingen en in driuwende ferfangende ferstjoering.
Dat is it echte wurk fankoperen busbarplaat oanpaste fabrikaazjeIt giet net allinnich om it snijen fan koper en it boarjen fan gatten. De leveransier moat elektryske, meganyske en gearstallingseasken omsette yn in kontroleare materiaalrûte, gegevensysteem, ferwurkingssekwinsje, oerflakspesifikaasje en ynspeksjeplan.
Yn dizze hantlieding betsjut de term it meitsjen fan in stroomdragende busstôk fan koperen plaat of rjochthoekige stang. "Stosstôkplaat" is net ien wrâldwiid standerdisearre produktfoarm. In ûnderdiel dat as plaat kocht wurdt en in ûnderdiel dat as busstôk of rjochthoekige stang kocht wurdt, kinne ûnder ferskillende materiaalnormen en freestolerânsjes falle, sels as de ôfmakke tekeningen der gelyk útsjogge.
Cymber Metal hat in kommersjele side foarkoperen busbarplaat oanpaste fabrikaazjeDizze hantlieding behannelet de dreger fragen dy't beantwurde wurde moatte foardat in tekening in bulkoankeaporder wurdt.
Fluch antwurd: Wat kontrolearret de kwaliteit fan oanpaste busbars?
Betroubere oanpaste fabrikaazje fan koperen busstielplaten hinget ôf fan fiif kontrôles: ferifiearre materiaal en temperamint, in funksjoneel datumskema, gatposysje ynstee fan allinich diameter, mjitbere râne- en oerflakeasken, en in ynspeksjeplan dat oerienkomt mei it produksjeproses. Plating, rjochtmeitsjen, temperatuer en ferpakking moatte wurde opnommen yn it tolerânsjebudzjet, om't elk de ôfmakke ôfmjittings, flakheid of gearstallingspassing kin feroarje.
Freegje net ien tolerânsje om elk probleem op te lossen. Definiearje hokker funksjes stroom drage, de gearstalling lokalisearje, isolaasje beskermje, of allinich besteane foar romte. Besteed dan jild oan masinearjende masjinearring en ynspeksje dêr't falen eins sear dwaan soe.
Ynhâldsopjefte
- Begjin mei de tekening, net de koperpriis
- Materiaalfoarm en kopergraad
- Bou in funksjonele tolerânsjestapel
- Gatnauwkeurigens en prosesseleksje
- Flakheid en mjittingstemperatuer
- Oerflakôfwerking en platingsekwinsje
- Ynspeksje en bewiis fan leveransiers
- Totale lâningskosten
- RFQ-checklist
- Faak stelde fragen
Begjin mei de tekening, net de koperpriis
In lege priis per kilogram seit neat oer oft in makke rail sûnder in boar yn 'e kast komt.
Yn myn ûnderfining mei it besjen fan RFQ's binne de djoerste tekeningen net altyd de strakste. It binne de tekeningen dy't elke diminsje kritysk lykje litte, wylst de funksjonele relaasjes ûndúdlik bliuwe. In notysje mei de tekst "+/- 0,05 mm, útsein as oars oanjûn" kin CNC-ferwurking en folsleine ynspeksje oer it heule ûnderdiel twinge, mar dochs it gatpatroan relatyf oan de montage-ynterface net kontrolearje.
Foardat in leveransier in offerte oanfreget, moat de tekening fjouwer fragen beantwurdzje:
- Hokker flak en rânen stelle de datums A, B en C fêst?
- Hokker gatten pleatse it ûnderdiel, en hokker gatten jouwe allinich boutspeling?
- Binne de ôfmjittings fan tapassing foar of nei it platearjen, bûgen en rjochtmeitsjen?
- Wurdt de flakheid evaluearre yn 'e frije steat of wylst it ûnderdiel fêsthâlden is?
In foarbyld fan in websideoanpaste koperen busbarfabrikaasje foar stroomkastentoant de kommersjele produktkategory. It ferfangt gjin kontroleare tekening. Kastgeometrie, ferbiningûntwerp, stroom, temperatuerferheging, isolaasjefrijheid en koppelingshardware bliuwe projektspesifyk.
| Tekening weglating | Wat de leveransier oannimme kin | Wat de keaper krijt |
|---|---|---|
| Gjin funksjonele gegevens | Gatlokaasjes mjitten fanút handige rau rânen | Juiste gatgrutte, ferkearde gearstalde posysje |
| Ien strakke tolerânsje op elke diminsje | Folsleine bewurking en ynspeksje, oft nedich of net | Hegere konverzjekosten sûnder dúdlike risikoprioriteit |
| Gjin notysje oer de lêste betingsten | Ofmjittings kontrolearre foar it platearjen of bûgen | Dielen dy't yn it proses goed geane en by de gearstalling mislearje |
| Allinnich "Alle rânen ûntbramen" | Troch leveransier selektearre rânebetingst | Braamrjochting of skerpe râne dy't de isolaasje beskeadiget |
| Oerflakfinish allinich oanjûn as "helder" | Kosmetysk polijsten | Oantreklik diel mei ûnkontrolearre kontaktgedrach |
| Gjin ynspeksjemetoade | Leveransier kiest meter en befestiging | Keaper en leveransier kinne ferskillende resultaten mjitte |
Oanpaste fabrikaazje fan koperen busbarplaat begjint mei materiaalfoarm
Plaat, plaat, platte stang en foarôf op maat makke busbar-foarrieden binne net útwikselbere oankeapbeskriuwingen. Harren diktetolerânsje, rânebetingsten, temperânsje, restspanning, breedtekontrôle en tapaslike materiaalstandert kinne ferskille.
Foar in protte komponinten mei hege stroom begjinne keapers mei C11000 elektrolytysk hurdkoper of C10200 soerstoffrij koper. Gjin fan beide kwaliteiten moat allinich út it wurd "suver" keazen wurde.
C11000 wurdt in soad brûkt yn elektryske tsjinsten. C10200 kin beskôge wurde as soerstofrelatearre ferwurkingsgedrach wichtich is. C10100 kin relevant wêze as in soerstoffrije elektroanyske kwaliteit mei hegere suverens rjochtfeardige is. De juste kar hinget ôf fan 'e jildende standert, geliedingsfermogen, foarmjaan, gearfoegjen, sfear en sertifikaateasken.
By 20 °C komt 100% IACS oerien mei sawat 58 MS/m. Dat getal is nuttich, mar it bewiist gjin flakheid, gatlokaasje, kontaktwjerstân of kwaliteit fan it ôfmakke ûnderdiel. Spesifisearje de fereaske minimale geliedingsfermogen en testmetoade ynstee fan oan te nimmen dat elke koperplaat deselde wearde dielt.
Foar materiële kontekst, besjoch Cymber Metal'ssuvere koperen busbarmaterialenenkoperplaat opsjes.
ASTM B187/B187M wurdt meastentiids assosjeare mei koperen busrail, stang en foarmen, wylst ASTM B152/B152M koperen plaat, strip, plaat en rôle stang omfettet. ASTM B248/B248M jout algemiene easken foar smeide koperen plaat, plaat, strip en rôle stang.
Yn Jeropeeske spesifikaasjes kin EN 13601 relevant wêze foar koperen stêf, tried en stang foar elektryske doelen, wylst EN 13599 giet oer plaat, plaat en strip foar elektryske doelen.
De oankeaporder moat ien bestjoerlike klasse, standert, temperamint en foarm identifisearje ynstee fan ferskate systemen automatysk as lykweardich te behanneljen.
Berekkene de stroomwearde net allinich út IACS en dwerstrochsneedoppervlakte. Tastiene stroom- en temperatuerferheging hinget ek ôf fan AC- of DC-wurkdruk, omjouwingstemperatuer, fentilaasje fan 'e behuizing, hûd- en tichtbyheidseffekten, gewrichtsweerstand, koartslutingskrêften en gearstallingsgeometry. Plating beheart in ynterface; it moat net wurde meiteld as in brûkbere koperen stroomdragende seksje.
| Materiaal- of foarmbeslút | Keaperfoardiel | Fabrykswriuwing om te kontrolearjen | RFQ-details |
|---|---|---|---|
| C11000 elektrysk koper | Bekende rûte mei hege gelieding foar in protte busbar-tapassingen | Temperatuer- en soerstofrelatearre ferbiningsgrinzen moatte oerienkomme mei it proses | Legering, standert, temper en minimale geleidingsfermogen |
| C10200 soerstoffrij koper | Leech soerstofgehalte foar relevante ferwurkings- of tsjinsteasken | Hegere materiaalkosten kinne gjin wearde tafoegje as soerstofgedrach irrelevant is | Legeringoantsjutting, produktstandert en sertifikaat |
| Rôle plaat | Praktysk foar brede of net-standert profilen | Dikte, flakheid en oerbleaune spanning beynfloedzje de ferwurking | Diktetolerânsje, flakheid en ferwurkingstoelage |
| Platte stang of busbar foarried | Effisjint foar werhelle rjochthoekige seksjes | Breedte- en rânebetingsten kinne de kar foar datum beheine | Breedte, dikte, râneradius en rjochtheid |
| Sêfte of gegloeide tastân | Makliker bûgen en foarmjen | Gruttere ôfhannelingsferfoarming en klemgefoelichheid | Temper, bûgingsrûte en definitive flakheidskondysje |
| Hurder humeur | Bettere hanteringsstijfheid yn guon geometryen | Hegere foarmkrêft en mooglike weromspringing | Temper, bûgingsradius en limiten foar meganyske eigenskippen |
Foar in bredere diskusje oer elektrysk materiaal, it artikel oerelektryske koperplaatparameters foar busbar-assemblagesbehannelet geleidingsfermogen, dikte en plaatkwaliteit. Dizze fabrikaazjegids begjint dêr't it materiaalsertifikaat ophâldt.
Bou in funksjonele tolerânsjestapel
Tolerânsjes moatte de gearstallingsfunksje folgje, net de winsk fan 'e keaper om in tekening presys te meitsjen.
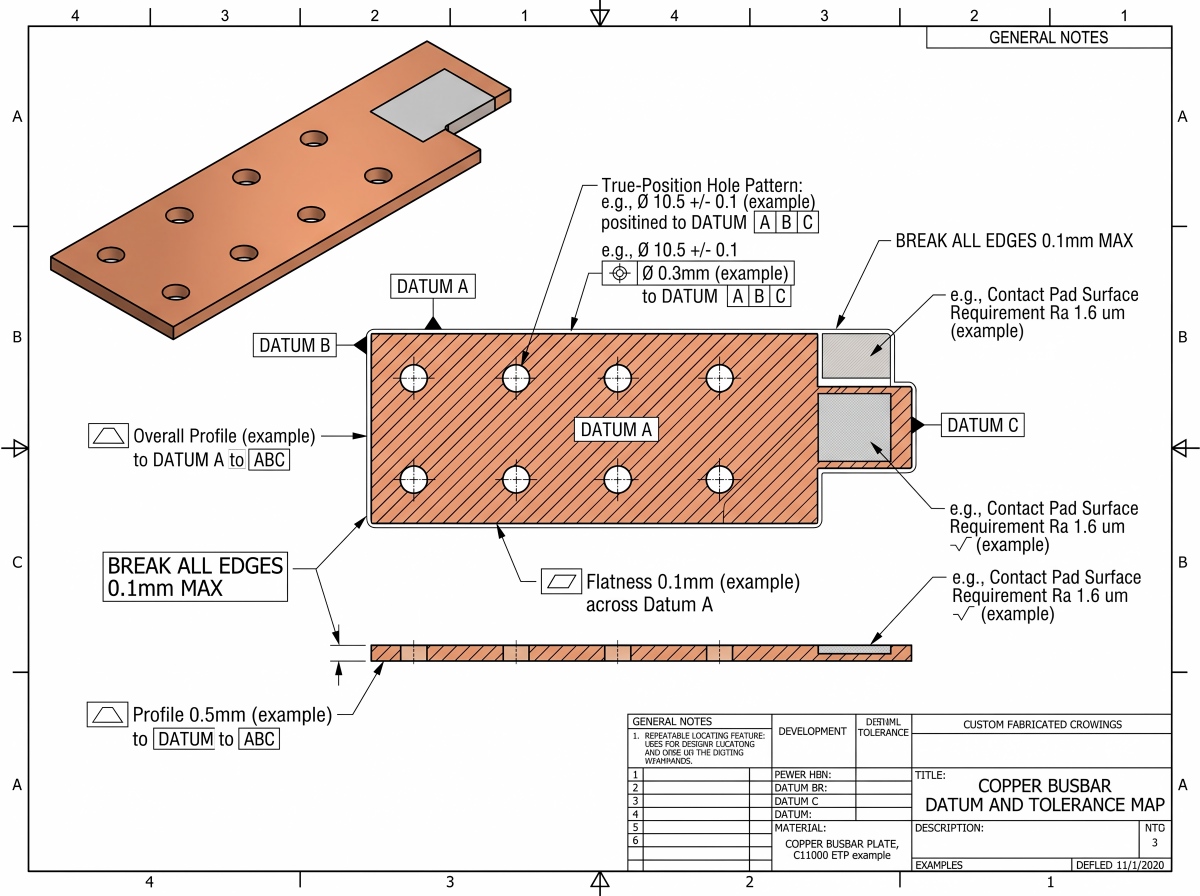
Brûk earst in stabyl datumskema. Datum A is faak it wichtichste montage- of kontaktflak. Datums B en C kinne masinearre rânen, lokalisaasjegatten of oare werhelle funksjes wêze. Rau, skuorde rânen, rûne hoeken en fleksibele oerflakken meitsje minne datums, útsein as de tekening bewust definiearret hoe't se simulearre wurde.
Ferdiel dan de dimensjes yn fjouwer nivo's:
- Krityske funksjes foar de gearstalling: it lokalisearjen fan gatten, ferbiningspads, koppelingstappen en isolaasje-ynterfaces.
- Elektryske skaaimerken: stroomdragende dwerstrochsneed, kontaktoerlaap en plateare kontaktsônes.
- Algemiene produksjefunksjes: bûtenste profyl, romtegatten en net-funksjonele útsparrings.
- Kosmetyske skaaimerken: uterlikgrinzen dy't de pasfoarm of aktualiteit net kontrolearje.
De ûndersteande wearden binne praktyskRFQ-útgongspunten, gjin universele akseptaasjegrinzen en gjin Cymber Metal-garânsjesFinale tolerânsjes binne ôfhinklik fan ûnderdielgrutte, kopertemperaasje, dikte, prosesrûte, platingsfolchoarder, kwantiteit, datumskema en ynspeksjemetoade, en moatte wurde befêstige oan 'e hân fan' e tekening.
| Eigenskip | Mooglike RFQ-startdiskusje | Wêrom't de keaper it kwalifisearje moat |
|---|---|---|
| Laser- of wetterstraalsnijde bûtenprofyl | +/-0,20 oant +/-0,50 mm | Lange ûnderdielen, dikke plaat, kerf, taper, waarmte-ynfier en râne-ôfwurking feroaringsmooglikheid |
| CNC-masjinearre datumrâne of lokale stap | +/-0,10 oant +/-0,20 mm | Strakkere wearden fereaskje stabile befestiging, kontroleare temperatuer en in definieare mjitynstelling |
| CNC-boarre klaringsgatdiameter | +/-0,05 oant +/-0,10 mm | Boargrutte, útgongsboar, coating en gauge-metoade beynfloedzje it resultaat |
| Laser-snien of ponsde klaringsgatdiameter | +/-0,10 oant +/-0,25 mm | Dikte-oant-gatferhâlding, matryslijtage, taper en dross kinne it resultaat dominearje |
| Rûmde lokalisaasjegat | In geskikte klasse lykas H7 allinich as de funksje it fereasket | Allinnich gatgrutte kontrolearret gjin posysje of paring-stack flater |
| Algemiene gearkomste-gatpatroan | Diameter fan 'e wiere posysjesône 0,20 oant 0,30 mm fan definieare datums | Grutte of fleksibele platen kinne in oare sône en definysje fan beheinde steat nedich hawwe |
| Kritysk patroan foar it lokalisearjen fan gatten | Diameter fan 'e wiere posysjesône 0,10 oant 0,15 mm fan definieare datums | Diameter 0,05 mm of strakker is in djoere funksje dy't proseskapasiteitsbeoardieling fereasket |
| Algemien CNC-oerflak | Ra 3.2 mikrometer maksimum as in earste diskusjepunt | Mjitrjochting en ôfsnijpunt moatte definieare wurde |
| Kritysk kontaktpad | Ra 1.6 mikrometer maksimum as in earste diskusjepunt | De wjerstân fan 'e gewrichten hinget ek ôf fan flakheid, okside, plating, druk en skjinens |
| Kritysk gat of kontaktsône-braam | Maksimale braam om 0,05 mm hinne | Braamrjochting en ynspeksjemetoade moatte ek definieare wurde |
| Algemiene bûtenkantbraam | Maksimale oerbleaune braam om 0,10 mm hinne nei in ôfskuoring fan 0,2 oant 0,5 mm x 45 graden, of R0,2 oant R0,5 wêr oanjûn | Isolaasje, krûp- en kontaktflakken kinne in oare limyt nedich hawwe |
| Lokale flakheid fan kontaktpads | 0,10 oant 0,20 mm oer in definieare 100 mm pad; 0,05 oant 0,10 mm foar diskusjes mei hegere fraach | Bestjoer allinich it funksjonele pad en definiearje stipebetingsten |
| Lokale frijsteatflakheid fan in lange tinne rail | 0,20 oant 0,50 mm binnen elke definieare ynspeksjespan fan 300 mm as in RFQ-diskusjepunt | Definiearje it evaluaasjefinster en de stipebetingst, en spesifisearje in aparte algemiene flakheidslimyt oer de folsleine ûnderdiellingte |
Betelje net foar +/-0,05 mm op in dekorative hoeke as de twa lokalisaasjegatten fan ûndefiniearre rânen ôf driuwe meie. Tapasse strakkere kontrôles allinich op krityske funksjes, en jou algemiene ôfmjittings in tolerânsje dy't kompatibel is mei de keazen snijrûte.
It publyk fan Cymber Metalkoper CNC-ferwurkingsstipejout proseskontekst. Elke tolerânsje fereasket noch in tekeningbeoardieling, om't in koarte plaat fan 5 mm en in fleksibele busrail fan 1.500 mm har net gedrage as deselde ferwurkingsbaan.
Gatnauwkeurigens is mear as gatdiameter
In bout dy't troch in gat giet, bewiist net dat de rail goed past.
Gatdiameter, posysjonele tolerânsje, basissteek, râneôfstân, fersinkgeometry en braamkondysje jouwe omtinken oan ferskate ûntwerpsoargen.
As de posysje fan 'e gat-as ferwiist nei datum A, kontrolearret de posysjonele tolerânsje ek de oriïntaasje fan 'e as. Foegje allinich in aparte perpendiculariteitskontrôle ta as it in ûnôfhinklike funksjonele eask tsjinnet.
In diametermeter kin in gat fan 11,0 mm befêstigje, wylst it sintrum fan it gat 0,8 mm fan 'e ferbiningsterminal ôf is. Beide feiten kinne wier wêze.
Koördinaattolerânsjes gedrage har ek oars as geometryske tolerânsjes. As it sintrum fan in gat leit tusken X +/-0,10 mm en Y +/-0,10 mm, kin it sintrum oeral binnen in fjouwerkant fan 0,20 x 0,20 mm bewege.
De maksimale radiale ôfwiking by in hoeke is sawat 0,141 mm. In wiere posysjesône mei in diameter fan 0,20 mm lit mar in radiale ôfwiking fan 0,10 mm ta. Dy oanwizings binne net lykweardich.
Brûk foar werhelle gatpatroanen basisôfmjittings plus wiere posysje relatyf oan A, B en C ynstee fan in oare set fan +/- koördinaattolerânsjes op deselde relaasje te stapeljen.
Maksimale materiaaltastân kin nuttige bonustolerânsje leverje foar klaringsgaten ûnder in ASME Y14.5-basearre tekening, mar it moat allinich brûkt wurde as it yngenieursteam de koppelingstastân begrypt.
Brûk lokale flakheid foar in kontaktflak, parallelisme mei A foar it tsjinoerstelde funksjonele flak, en profyl foar in kontroleare bûtenste kontoer wêr passend. Tapasse ûnder in ISO GPS-tekening ISO 1101, ISO 5459 en de ferklearre spesifikaasjeprinsipes konsekwint. Ming ASME- en ISO-symboalsystemen net samar.
Kies it gatproses út 'e funksje
| Proses | Bêste kommersjele gebrûk | Krektens of kwaliteitswriuwing | Batch-ekonomy |
|---|---|---|---|
| Stansen | Werhelle gatten en profilen by stabyl folume | Omslaan, matrijsfrijheid, tapsheid, braamrjochting en arkfersliten | Kosten foar ark kinne har yn grutte mjitte werombetelje, mar binne net effisjint foar it feroarjen fan ûntwerpen |
| CNC-boarjen of frezen | Mingde funksjes, lytsere batches en kontroleare gatpatroanen | Syklustiid, spaankontrôle, útgongsbraam en fixturebeweging | Fleksibel sûnder in spesjaal ponsark, mar mear masinetiid per ûnderdiel |
| Boarjen plus ruimen | It lokalisearjen fan gatten of definieare fittingen | Fereasket stabile foargat, útrjochting en geskikte materiaalstipe | Allinnich brûke dêr't de gearstalling kontrôle op fitnivo fan diameter nedich hat |
| Fiberlasersnijden | Snelle profylwizigingen en nestele blêdwurk | Koperreflektiviteit, waarmte-ynfier, dross en kwaliteit fan lytse gatten hinget ôf fan apparatuer en dikte. | Lege tawijde arkkosten, effisjint foar prototypes en it feroarjen fan profilen |
| Skuorjende wetterstraal | Profilen dêr't lege waarmteynfier wichtich is | Kerfkoning, rânerûchheid, abrasive resten en stadiger syklus | Nuttich foar fleksibele geometry; ôfwurking kin noch nedich wêze |
| Tried EDM | Komplekse of tige kontroleare profilen | Stadich snijden en hegere konverzjekosten | Reservearje foar krityske funksjes dy't it rjochtfeardigje, net gewoane romtegatten |
It juste proses kin mingd wurde. Pons de algemiene gatten, CNC-ôfmeitsje de twa lokalisearjende gatten, en masinearje allinich de krityske kontaktstap.
Dy hybride rûte is faak ekonomischer as it folslein bewurkjen fan elke funksje of it twingen fan in ponsark om in lokalisearjende tolerânsje te hâlden dy't it noait ûntworpen is om te kontrolearjen.
Suver koper is sêft en gefoelich foar opboude rânen, smeren en útlutsen bramen. Skerpe ark mei positive helling, stive mar net-ferfoarmjende befestiging, kontroleare spaanûntwettering en geskikte koelmiddel.
Oermjittige klemkrêft kin in tinne plaat op 'e masine plat meitsje en de bôge nei it ûntklemmen loslitte, wêrtroch it klassike resultaat ûntstiet: goed op 'e masine, bûten de tolerânsje yn 'e frije steat.
De iepenbiere pagina fan Cymber Metal foarCNC-, EDM- en busbarferwurkingsapparatueris nuttich by leveransierbeoardieling. De RFQ moat noch freegje hokker krekte proses, fixture en ynspeksjerûte yn 'e offerte opnommen binne.
Untwerpklaring foar de echte gearkomste
Meitsje in gat foar boutspeling net ôf op de nominale boutdiameter. Brûk de jildende befestigings- en montagestandert, en berekkenje dan de beskikbere speling foar de folsleine stapel:
- Posysje fan it gat yn 'e busbar
- Posysje fan it terminalgat
- Tolerânsje foar behuizing
- Beweging fan beugels
- Platingdikte
- Tagong ta ynstallaasje
Slots kinne opstapeling opfange, mar harren rjochting makket út. In slot parallel oan de ferkearde as foeget kosten ta en lost neat op.
As twa gatten it ûnderdiel beide fêstslute sûnder termyske of produksjebeweging mooglik te meitsjen, kin de gearstalling te beheind wurde.
Definiearje fersinkingen en tsjinboaringen út 'e fereaske sitkondysje fan befestigingsmiddelen. Op sêft koper kin in agressive fersinking ferfoarmje ûnder boutbelêsting.
In tinne oerbleaune seksje om in gat kin ek waarmer wurde of ferfoarmje by it oandraaien. Elektrysk en meganysk ûntwerp kinne net skieden wurde by de lêste tekeningrevisy.
Flakheid kin ferlern gean nei in perfekt gatpatroan
Koper beweecht as materiaal fuorthelle wurdt, as in fixture loslitten wurdt en as temperatuer feroaret.
In leveransier kin in bûgde plaat tsjin in masinetafel klemme, elk gat sekuer boarje en poerbêste resultaten foar it ynbringen melde. Lit de klemmen los en de plaat kin weromgean nei syn frije bûgingsstatus.
As de tekening de ynspeksjebetingst nea definiearre hat, kinne beide partijen har mjitting ferdigenje.
Snijden, asymmetrysk pocketing, ponsen, bûgen, lokaal polijsten, rjochtmeitsjen en platearjen kinne spanning opnij ferspriede.
It tafoegjen fan in net-goedkarde gloei om de plaat makliker plat te meitsjen is gjin ûnskealike oplossing. It kin de tempering, sterkte, hurdens en de dêropfolgjende ferfoarming feroarje. De prosesfolchoarder heart by it kwalifikaasjeplan.
Temperatuer is ek wichtich.
De lineêre termyske útwreidingskoëffisjint fan koper by keamertemperatuer is sawat 16,5 oant 17,0 mikrometer per meter per kelvin.
In rail fan 1.000 mm, mjitten 10 °C fan 'e referinsjebetingst fan 20 °C, kin yn lingte sawat 0,17 mm ferskille fan allinich de temperatuer. Dat is al grutter as guon tafallich oantsjutte tolerânsjes yn 'e tekening.
Foar grutte of fleksibele busstielplaten, jou oan:
- Referinsjetemperatuer of temperatuerkorreksjemetoade
- Mjitting fan frije steat of beheinde steat
- Stipepunt en befestigingskondysje
- Algemiene flakheid en lokale flakheid, as beide wichtich binne
- Oft plating, bûging en rjochtmeitsjen plakfine foar de definitive ynspeksje
- Ferpakkingsstipe nedich om de akseptearre tastân te behâlden
In plat ûnderdiel kin in bûgde levering wurde as it tsjin ûngelikense skieders steapele wurdt, te strak bûn wurdt of yn eksportferpakking glide litten wurdt.
Ferpakking is ûnderdiel fan dimensjonele kontrôle, net in bestjoerlike rigel ûnderoan de oankeaporder.
Oerflakfinish is gjin kosmetysk fakje
"Helder en glêd" is gjin spesifikaasje foar in yngenieursoerflak.
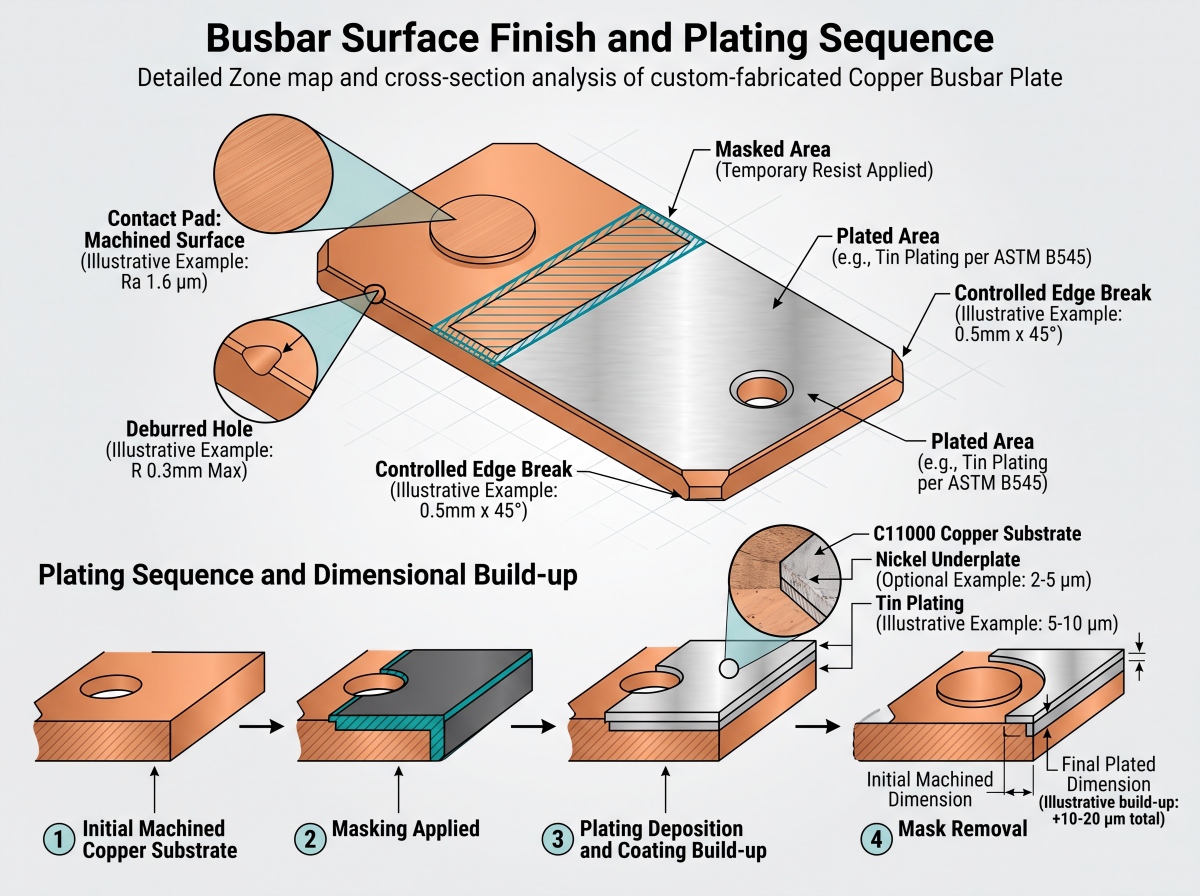
In railplaat befettet normaal ferskate funksjonele sônes. Kontaktpads hawwe kontroleare flakheid, skjinens en in oerflakrûte nedich dy't kompatibel is mei de ferbining. Isolearre rânen hawwe braam- en radiuskontrôle nedich. Plateare gebieten hawwe adhesion en dikte-akseptaasje nedich. Net-funksjonele oerflakken hawwe miskien allinich ferstannige kosmetyske grinzen nedich.
| Oerflaktesône | Wat moat kontrolearre wurde | Wat net oannommen wurde moat |
|---|---|---|
| Elektryske kontaktplaat | Flakheid, rûchheid as relevant, skjinens, plating, maskergrins en beskerming | In spegelfinish makket automatysk in lege kontaktwjerstân |
| Gat- en sleufrânen | Braamrjochting, maksimale braam- of rânebrekking, platingdekking en dimensjonele tastân | "Unbraamd" betsjut itselde resultaat foar elke leveransier |
| Isolearre râne | Radius of ôfskuorring kompatibel mei it isolaasjesysteem | Algemiene kosmetyske polearjen foarkomt skea oan isolaasje |
| Platearre net-kontaktgebiet | Coatingtype, minimale lokale dikte, hechting en uterlikskritearia | Elke dikte fan tin, sulver of nikkel past by elke temperatuer en sfear |
| Kosmetysk gesicht | Kras-, flek-, fingerprint- en kleurgrinzen mei in ôfpraat fisuele standert | Kritearia foar ôfwizing fan kosmetyske produkten binne fanselssprekkend sûnder in referinsjemonster. |
Oerflakrûchheid is ien ynfier, gjin resultaat fan kontaktwjerstân.
Ra 1,6 mikrometer kin mear kostje as Ra 3,2 mikrometer, mar it glêdere getal oerwint minne voegdruk, okside, fersmoarging, ûnfoldwaande oerlaap, boutrelaksaasje of in ûngeskikte coating net.
As Ra oantsjutte is, jou dan de mjitrjochting, ôfsnijing of evaluaasjelingte oan, en oft de eask foar of nei it platearjen fan tapassing is.
Brûk Ra 0.8 mikrometer of finer allinich as funksjoneel bewiis de tafoege ôfwurkings- en ynspeksjekosten rjochtfeardiget. Foar krityske ferbiningen, spesifisearje it ferbiningsûntwerp en falidearje de wjerstân op 'e ôfmakke ferbining.
De folgjende mienskiplike coatingbannen binne allinich diskusjepunten, gjin oanbefellings of garânsjes foar de libbensdoer:
| Coatingrûte | Mooglike RFQ-diskusjeband | Wat noch definiearre wurde moat |
|---|---|---|
| Elektro-tin | 5 oant 15 mikrometer | ASTM B545 of in oare jildende spesifikaasje, minimale lokale dikte, maksimale opbou, reflow as fan tapassing, adhesion- en maskersônes |
| Technysk nikkel | 5 oant 15 mikrometer | ASTM B689 of in oare jildende spesifikaasje, ôfsettingsklasse, wichtige oerflakken, adhesion- en korrosje-easken |
| Sulver | 5 oant 15 mikrometer | ASTM B700 of in oare jildende spesifikaasje, minimale lokale dikte, anty-oanslachbehanneling, kontaktlast en slijtagesyklus |
Tapassingstemperatuer, atmosfear, ferbiningssyklusen, fretten, korrosje, soldeerberens en kontaktûntwerp bepale de coating.
In nominale of gemiddelde dikte is net itselde as in troch de keaper oantsjutte minimale lokale dikte.
De beslút oer plating feroaret ek ôfmjittings.
As 10 mikrometer op elk tsjinoerstelde oerflak ôfset wurdt, groeit in bûtenste diminsje teoretysk mei sawat 0,020 mm.
As de gatwand 10 mikrometer radiaal om de folsleine omtrek krijt, krimpt de gatdiameter teoretysk mei sawat 0,020 mm.
Krityske passingen moatte wurde kontrolearre tsjin de tastiene maksimale lokale opbou, net allinich de nominale of minimale coatingdikte.
De echte ferdieling fan galvanisaasje is net perfekt unifoarm: rânen kinne mear bouwe, útsparrings kinne minder ûntfange, en rek- of maskerlokaasjes meitsje lokale fariaasje.
Dêrom moat de tekening oanjaan oft krityske diminsjes jilde foar of nei it platearjen. It moat ek wichtige oerflakken, minimale lokale dikte, maskergrinzen en oft gatwanden bedekking nedich binne, definiearje.
Foar it selektearjen fan in coating, kontrolearjetin, sulver en nikkel busbar plating.
Tin, sulver en nikkel lossen ferskate problemen op mei ynterfaces, korrosje, temperatuer en slijtage. Gjin fan beiden moat beskreaun wurde as in dekorative upgrade dy't automatysk de gelieding fan 'e koperkearn ferbetteret.
Kontrolearje de masjinearjende en platearjende sekwinsje
In praktyske begjinsekwinsje is:
- Ferifiearje materiaalkwaliteit, temperânsje, dikte en ynkommende tastân.
- Snij de blank mei genôch romte foar krityske gegevensfunksjes.
- Stel funksjonele datums fêst en bewurk it gatpatroan, sleuven en lokale stappen.
- Untbraamje en tapasse de troch de tekening goedkarde rânebetingst.
- Foltôgje tekening-goedkard bûgen wêr't de selektearre rûte bûgen fereasket foar it platearjen, kontrolearje dan de troffen geometry opnij.
- Meitsje it ûnderdiel skjin sûnder resten fan polijstmiddel, koelmiddel of lijm efter te litten.
- Maskearje en plaatje de oantsjutte oerflakken.
- Ynspektearje de definitive ôfmjittings, coating, oerflaktekondysje en elektryske funksjes.
- Pak de ôfmakke ûnderdielen yn om skuring, oksidaasje en ferfoarming te foarkommen.
Bearbeitingswurk nei it platearjen kin bleat koper bleatstelle by snijrânen, triedden en kontaktfunksjes.
Bûgen nei it platearjen kin in ôfsetting dy't net genôch duktyliteit hat foar de spanning barste of tinner meitsje. Bûgen foar it platearjen kin it rekken en de dikteferdieling komplisearje.
Der is gjin universele folchoarder. De tekening en it prosesplan moatte oerienkomme foar de produksje.
Ynspeksje moat oerienkomme mei de tekening
In materiaalsertifikaat bewiist materiaalynformaasje. It bewiist net dat it ôfmakke gatpatroan by de gearstalling past.
It ynspeksjeplan moat in ballontekening folgje en elke krityske eigenskip, metoade, fixture, samplingregel en rapportaazjeeasken identifisearje.
In prototype dat mei in CMM metten wurdt, betsjut net automatysk dat elke produksjepartij deselde ynspeksje krijt.
| Ynspeksje-item | Geskikt bewiis of metoade | Haadbeperking |
|---|---|---|
| Materiaalklasse en temper | MTC keppele oan waarmte of lot | Befêstiget de ôfmakke ôfmjittings net |
| Geliedingsfermogen | Oerienkommen wjerstâns- of konduktiviteitsmetoade, lykas ASTM B193 of ASTM E1004 wêr fan tapassing | Befêstiget gjin gewrichtswjerstân |
| Totale dikte en flakheid | Kalibrearre dikte-ark en oerflakplaat- of CMM-metoade mei definieare stipe | Klemmen kin ferfoarming fan frije steat ferbergje |
| Gatdiameter | Plugmeter, boringmeter, fisysysteem of CMM | Diameter allinnich bewiist gjin posysje |
| De wiere posysje en pitch fan it gat | CMM of validearre fisy-/fixturemetoade relatyf oan tekendatums | Resultaten binne ôfhinklik fan datumsimulaasje en fixture-tastân |
| Oerflak rûchheid | Kalibrearre profilometer mei definieare mjitrjochting en ôfsnijpunt | Ra allinnich foarspellet gjin elektryske kontaktprestaasjes |
| Braam en rânebrekking | Optyske mjitting, fergelyker of ôfpraat fisuele/taktile metoade | "Gjin skerpe rânen" is gjin numerike akseptaasjekriterium |
| Laachdikte | XRF ûnder ASTM B568 wêr geskikt, dwerstrochsneed of in oare ôfpraat metoade op definieare wichtige oerflakken | Ien handige lêzing kin tinne gebieten earne oars ferbergje |
| Coating adhesion | Oerienkommen kwalitative of kwantitative metoade, mei ASTM B571 as mooglike referinsje | In fisuele pass allinnich kin minne tarieding of lokale skieding misse |
| Wjerstân tsjin ôfmakke ûnderdielen | Fjouwer-terminale Kelvin-mjitting tusken oantsjutte probepunten by in definieare teststroom en stabilisearre temperatuer | Dit is gjin resistinsjetest foar gearstalde gewrichten |
| Gearstalde-gewrichtsresistinsje | Kelvin-mjitting mei fjouwer terminals nei gearstalling mei spesifisearre kontaktflakken, hardware, washer-arranzjemint, koppel of foarspanning, ferbliuwsomstannichheden en temperatuer | Kin net ôflaat wurde fan 'e konduktiviteit fan losse ûnderdielen |
Foar in koperen ûnderdiel fan ien meter is de ynspeksjetemperatuer gjin trivia. Registrearje de ûnderdieltemperatuer, lit stabilisaasje ta wêr nedich, en brûk deselde referinsjebetingsten as keaper en leveransier resultaten fergelykje.
Dokuminten op leveransiersnivo en records op bestellingsnivo moatte ek skieden wurde.
Cymber Metal'skwaliteitssertifikaten en ynspeksjedokumintenJou bedriuws- en kapasiteitskontekst. In bulkferstjoering hat noch altyd de spesifike MTC, dimensjoneel rapport, coatingrapport, earste-artikelrekord of ynspeksje fan tredden nedich dy't definieare is troch de oankeaporder.
Skriuw net dat in losse koperen railplaat "IEC 61439-neilibjend" is, allinich om't it in skeakelgearkomste yn sil gean.
IEC 61439 giet oer leechspanningsskeakel- en kontrôlegearkomsten en har ferifikaasje. De busbarkomponint moat foldwaan oan de teken- en materiaaleasken, wylst de ôfmakke gearstalling ferantwurdlik bliuwt foar de jildende ferifikaasje op systeemnivo.
Leveransierseleksje: Freegje om prosesbewiis
De leveransier moat kontrôle oer de rûte bewize, net allinich foto's fan gepoleerde koper sjen litte.
Stel dizze fragen foardat jo in bulkbestelling tawize:
- Hokker materiaalfoarm, klasse, standert en temper binne opnommen yn 'e offerte?
- Hokker funksjes wurde ponsd, lasersnien, boarre, freesd, ruimd of EDM ferwurke?
- Hoe wurde datums fêststeld en hoe wurdt de wiere posysje fan it gat ynspektearre?
- Wurde ôfmjittings akseptearre foar of nei platearjen, bûgen en rjochtmeitsjen?
- Hokker operaasjes wurde útbestege, en hoe wurde dy leveransiers kontroleare?
- Is in ynspeksjerapport fan it earste artikel ynbegrepen, en hokker skaaimerken wurde per lot metten?
- Hoe wurde tekeningrevisjes, arkwizigingen en prosesôfwikingen goedkard?
- Hoe wurde kontaktflakken, rânen en lange platen beskerme by eksportferpakking?
It publyk fan Cymber Metaltsjinsten foar koper en aluminium leveringsketenside beskriuwt materiaalseleksje, ferwurkingskoördinaasje, ynspeksje en leveringsstipe op kapasiteitsnivo.
De kommersjele offerte moat noch altyd de krekte omfang fan 'e yntsjinne tekening definiearje.
Pas op foar de leveransier dy't elke tolerânsjefraach beantwurdet mei "gjin probleem".
In kontroleare antwurd klinkt oars: de leveransier identifisearret it datumskema, markearret ynkompatibele oanropteken, skiedt ponsde en masinearre funksjes, ferklearret de ynspeksjefixture en freget hokker dimensjes jilde nei it platearjen.
Totale lâningskosten bleatlizze de goedkeape offerte
De kosten fan 'e rail binne net de koperpriis plus in pear boarre gatten.
Brûk dit model:
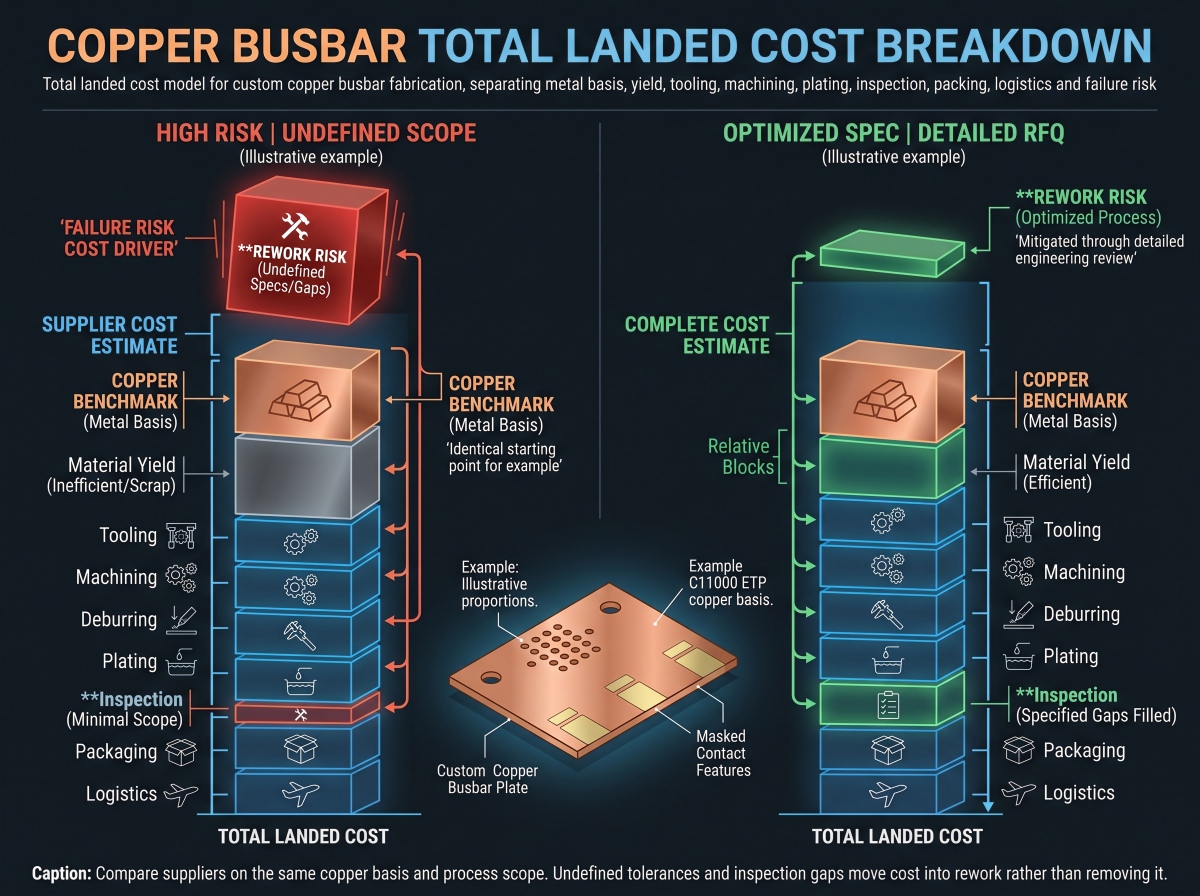
Totale lânkosten = metaalbasis + opbringstferlies fan oankocht materiaal + ark + ferwurking + ûntbramen en skjinmeitsjen + platearjen + ynspeksje + ferpakking + fracht en belesting + risiko op opnij bewurkjen
It metaaldiel moat de priisbasis oanjaan.
Foar oarders út Sina kin in offerte ferwize nei in ôfpraat SMM-koperbenchmark. Oare kontrakten kinne LME of in fêste koperbasis brûke.
De RFQ moat de referinsje, offertedatum of gemiddelde perioade, faluta, konverzjepremie en oft de metaalbasis by bestelling fêstlein of oanpast is, definiearje.
Fergelykje twa oanbiedingen net oant beide deselde metallogika brûke.
Opbringst fertsjinnet likefolle oandacht.
In ôfmakke ûnderdiel mei in gewicht fan 8 kg kin mear as 8 kg oankocht plaat fereaskje fanwegen nêstgaten, kerf, rânetoeslach, klemlipkes en ûnbrûkbere resten.
Skrootkoper behâldt weromwinningswearde, mar skrootkredyt wisket masinetiid, wurkkapitaal, sortearring of it ferskil tusken oankocht materiaal en weromwûne skrootwearde net út.
Tooling en batchgrutte feroarje de bêste rûte.
In spesjaal ponsark kin in minne beslissing wêze foar tsien prototype-ûnderdielen dy't nei it testen kinne feroarje.
It folslein CNC-ferwurkjen fan 20.000 stabile ûnderdielen kin like fergriemerij wêze as algemiene gatten en profilen betrouber ponsd wurde kinne, wylst allinich de lokalisearjende funksjes CNC-ôfwurking krije.
Ynspeksje hat ek in echte priis.
It fereaskjen fan CMM-rapporten foar elke kosmetyske râne kostet tiid sûnder it ferminderjen fan it elektryske risiko. As de twa lokalisaasjegatten net ynspektearre wurde, kin de gearstalling stillizze.
It juste plan rjochtet him op 100% kontrôles of strangere stekproefneming op krityske skaaimerken en brûkt in ôfpraat lotplan foar stabile sekundêre funksjes.
Hjir wurde goedkeape offertes djoer.
In keaper besparret in lytse konverzjepremie troch it akseptearjen fan in ûndefiniearre gatposysje en foarôf plateare ôfmjittings. De earste partij komt oan, M10-bouten geane yn guon gatten, mar net yn 'e folsleine stapel, en operators fergrutsje it patroan mei de hân.
No is de keaper eigener fan beskeadige platen, ûnkontrolearre râneôfstân, ekstra arbeid, fertrage panielen en gjin skjinne oarsaakrekord.
Wat moat ik yn in RFQ foar it fabrikearjen fan koperen busbars sette?
Stjoer genôch ynformaasje sadat elke leveransier deselde ôfmakke tastân priisje kin:
- 2D PDF-tekening, 3D-model en tekeningrevisje
- Materiaalklasse, produktstandert, temper en minimale geleidingsfermogen
- Utgongsmateriaalfoarm: plaat, plaat, platte stang of busbar-foarried
- Algemiene ôfmjittings, diktetolerânsje, rjochtheid en flakheid
- Definysjes fan datum A, B en C
- Krityske gatdiameters, wiere posysje, steek, sleuven, triedden, fersinkingen en tsjinboarringen
- Algemiene profyltolerânsje en krityske-foar-assemblage-ôfmjittings
- Braamrjochting, maksimale braam, rânebrekking, ôfskuoring of radius
- Easken foar rûchheid, flakheid, skjinens en beskerming fan kontaktpads
- Bleat, tin, sulver of nikkel oerflakkondysje
- Coatingproses, minimale lokale dikte, wichtige oerflakken en maskeringsônes
- Ferklearring dat krityske dimensjes jilde foar of nei plating en bûging
- Kwantiteit, prototype-kwantiteit, earste-artikel-easken en jierliks gebrûk
- MTC, konduktiviteit, dimensjonele en coatingrapporten
- Rapport oer wjerstân fan ôfmakke ûnderdielen en/of rapport oer wjerstân fan gearstalde ferbiningen, mei de definieare testopstelling
- Stekproefplan, ynspeksje troch tredden en easken foar feroaringskontrôle
- Ferpakking, bestimmingslân, Incoterm en fereaske oankomstdatum
Ferbergje de gearstallingsbetingsten net foar de leveransier en ferwachtsje dan dat se yn 'e offerte opnommen wurde.
Diel de koppelingstekening of teminsten de bout-, terminal-, behuizing- en isolaasjestapel om elke krityske ynterface hinne.
Foar in projektspesifike resinsje,nim kontakt op mei Cymber Metal foar in RFQ foar busbarsmei de tekening, klasse, krityske funksjes, oerflakbehanneling, kwantiteit en ynspeksje-easken.
De hjoeddeiske beskikberens fan materiaal, ferwurkingsmooglikheid, bestelhoeveelheid en leverskema moatte wurde befestige oan 'e hân fan' e werklike spesifikaasje ynstee fan oannommen fan in webside.
Konklúzje
De kwaliteit fan 'e oanpaste busbar wurdt bepaald foardat it earste gat boarre wurdt.
Kies de juste koperkwaliteit en materiaalfoarm. Stel nûmers fêst fan funksjonele oerflakken. Kontrolearje de posysje fan it gat, net allinich de diameter. Skied kontaktflakken fan kosmetyske oerflakken. Nim plating en termyske útwreiding op yn it tolerânsjebudzjet. Soargje der dan foar dat de ynspeksjemetoade oerienkomt mei de tekening.
De djoere leveransier is net altyd dejinge mei de hegere ienheidspriis.
It is faak dejinge dy't materiaalopbringst, definitive ôfmjittings, krityske ynspeksje en ynpakken bûten de offerte lit, en dy kosten dan weromstjoert as opnij bewurking en fertraging.
Faak stelde fragen
Der is gjin universele busbar-tolerânsje.
Brûk in funksjonele hiërargy: strakkere kontrôle foar it lokalisearjen fan gatten, kontaktynterfaces en paringstappen; proses-kompatibele algemiene tolerânsjes foar bûtenste profilen en klaringfunksjes.
Plaatgrutte, dikte, tempering, ferwurkingsrûte, plating en mjitomstannichheden beynfloedzje de mooglikheid. Stjoer de folsleine tekening foar in prosesspesifike resinsje ynstee fan +/- 0,05 mm ta te passen op elke diminsje.
Definiearje de gatdiameter, wiere posysje relatyf oan funksjonele datums, steek, râneôfstân en elke ferzink of fertsinkboarring apart.
Diameter allinnich bewiist allinnich dat in befestigingsmiddel yn it yndividuele gat kin. It bewiist net de ôfstimming mei de terminal, behuizing of folsleine montagestapel.
Jou oan oft de akseptaasjedimensjes jilde foar of nei it platearjen.
Net automatysk.
Ponsen kin ekonomysk en werhelle wurde kinne foar stabile patroanen mei hege folume, mar arkfersliten, rollover, tapsheid en braamrjochting fereaskje kontrôle.
CNC-boarjen of frezen is fleksibeler en is faak better foar mingde funksjes of krityske gatpatroanen, mar it foeget syklustiid ta.
In hybride rûte kin algemiene gatten ponsje en allinich CNC-ôfwerkingen brûke om funksjes te lokalisearjen.
Ja.
As in laach mei in dikte t uniform op 'e folsleine gatwand ôfset wurdt, kin de gatdiameter teoretysk mei sawat 2t ôfnimme, wylst in eksterne diminsje mei sawat 2t groeie kin.
De werklike ferdieling fan galvanisearjen ferskilt mei geometry, stroomtichtens, maskerings- en smytkrêft. Krityske dimensjes moatte de definitive plateare tastân en mjitlokaasjes oantsjutte.
Gjin inkele Ra-wearde garandearret in ferbining mei lege wjerstân.
In maksimum Ra fan 1,6 mikrometer foar in easker bewurke kontaktpad, of in maksimum Ra fan 3,2 mikrometer foar in algemien bewurke pad, kinne tsjinje as alternative begjingrinzen foar RFQ's.
Jou oan oft de limyt jildt foar of nei it platearjen. Spesifisearje 1,6 oant 3,2 mikrometer net as in akseptaasjebân, útsein as sawol in boppeste as in ûnderste grins funksjoneel fereaske binne.
De definitive eask hinget ek ôf fan flakheid, coating, skjinens, kontaktdruk, boutsysteem, oerlaap, temperatuer en falidaasjemetoade.
Jou it gegevenspunt, de stipetastân, de frije of beheinde steat, de ynspeksjemetoade en de referinsjetemperatuer oan.
Tinne of lange koperen platen kinne flak lykje as se fêstklemd wurde en har bôge weromhelje nei it loslitten.
As de gearstalling de plaat mei opsetsin fêsthâldt, definiearje dan dy befestigingsbetingst op 'e tekening. Oars, freegje om akseptaasje yn frije tastân mei in ôfpraat oerflakplaat- of CMM-opset.
Noch ien fan beiden is universeel better.
C11000 wurdt in soad brûkt foar elektryske komponinten mei hege gelieding. C10200 is soerstoffrij koper en kin rjochtfeardige wurde as soerstofrelatearre ferwurking of tsjinstgedrach wichtich is.
Fergelykje de jildende materiaalstandert, temperânsje, geleidingsfermogen, ferbiningsrûte, foarmeasken, sfear en sertifikaat.
Betelje net foar in graadfoardiel dat de applikaasje net brûkt.
Nee.
In MTC stipet de materiaalklasse, gearstalling, temper of oare rapportearre eigenskippen foar de keppele waarmte of partij.
It bewiist gjin gatposysje, flakheid, braamkontrôle, rûchheid, coatingdikte of gearstallingspassing.
Bulkbestellingen kinne ek in útwreide earste-artikelrapport, dimensjonele ynspeksje, platingsrekords, traceerberens en definitive elektryske testen nedich wêze wêr oanjûn.
Freegje de MTC, tekeningrevisje, rapport fan it earste artikel of dimensjoneel, resultaten fan krityske gatten en flakheid, coatingsertifikaat en lokale dikte-lêzingen, konduktiviteitsrapport wêr nedich, definitive wjerstânsgegevens foar krityske ferbiningen, ôfwikingsgoedkarringen en partijtraceerberens oan.
It krekte pakket moat foar de offerte ôfpraat wurde, om't de ynspeksjeomfang sawol de priis as de levertiid beynfloedet.
De totale lânkosten omfetsje de ôfpraat koperbasis, opbringst fan oankocht materiaal, ark, ferwurking, ûntbramen, skjinmeitsjen, platearjen, ynspeksje, ynpakken, fracht, belesting en risiko op opnij bewurkjen.
Fergelykje leveransiers mei deselde metaalpriisformule en ôfmakke omfang.
In goedkeapere konverzjepriis kin misliedend wêze as it definitive plateare ôfmjittings, ynspeksje fan krityske gatten, logika foar materiaalôffal of ferpakking dy't ferfoarming foarkomt útslút.
Pleatsingstiid: 14 augustus 2026